
Как да изберем заварчик
Изборът на подходящ заваръчен апарат не винаги е лесна задача. Множеството неразбираеми параметри, посочени за всяко устройство, по-често са усложнение, отколкото улеснение. Често посочените данни са подвеждащи или търговецът умишлено насочва вниманието на клиента към един от параметрите, който в крайна сметка може да не е най-важният. Ето защо в тази статия ще се опитаме да ви дадем обща представа за това как да се ориентирате в параметрите, кои от тях са важни за крайния потребител и на каква база да изберете заваръчен апарат.
В днешно време много търговци се фокусират върху максималния заваръчен ток, въпреки че това не е най-важният параметър. По-важният параметър е товароносимостта или мощността. Този показател показва колко интензивно може да се използва заваръчният апарат, преди да се активира термичната защита на двигателя.
Товароносимостта на заваръчните машини се измерва в съответствие със стандарта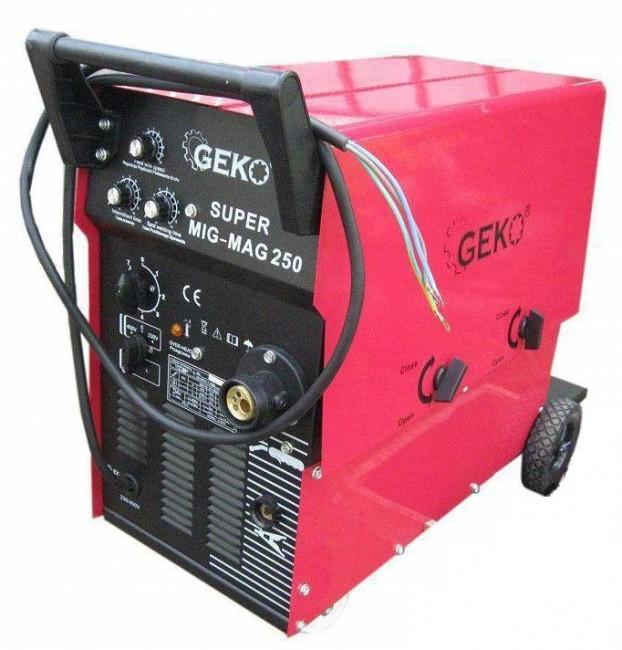 EU - EN 60974-1. Този стандарт изисква този параметър да се измерва при температура на околната среда от 40°C. Причината за това е, че при температура, например 20°C, охлаждането на заваръчната машина е значително по-интензивно и следователно параметърът на товароносимост трябва да бъде наполовина по-нисък.
А как работи? Стандартното измерване се извършва при температура на околната среда от 40°C в 10-минутен работен цикъл, което е 100% от времето. Например, заваръчната машина е с определено натоварване от 140A 20% и 80A 60%. Този конкретен параметър означава, че при температура на околната среда от 40°C можем да заваряваме непрекъснато при 140A в продължение на 2 минути, докато се намеси термичната защита, след което правим пауза за охлаждане в продължение на 8 минути. Или да заваряваме при 80 А в продължение на 6 минути, след което да направим пауза за охлаждане в продължение на 4 минути. Разбира се, докато температурата на околната среда е под 40°C, параметрите на натоварване са значително по-благоприятни.
И това беше само първият параметър... Всеки заваръчен апарат, особено по-сложните, имат своите специфични функции. Материалът, който ще се заварява, също е от съществено значение. При заваряване на стомана с общи размери изборът на приложими методи е широк. Можем да използваме MIG/MAG, MMA или TIG. Ако обаче ще заварявате алуминиеви конструкции, няма да направите дупка на света с обикновен електрод или TIG горелка. Дори и при алуминий, разбира се. За заваряване на алуминий и неговите сплави търсете модели с функции като TIG/AC/DC LIFT/HF, Balance или Duty Cycle. За заваряване на нестандартни размери стомана с акцент върху естетиката, търсете заваръчни апарати с функции PULSE, PoP, Slope Down, Short Arc, Spray Arc и Bi-Level.
Ръководство за имена на функции на заваръчни апарати
MMA (ръчна метална дъга) е метод на 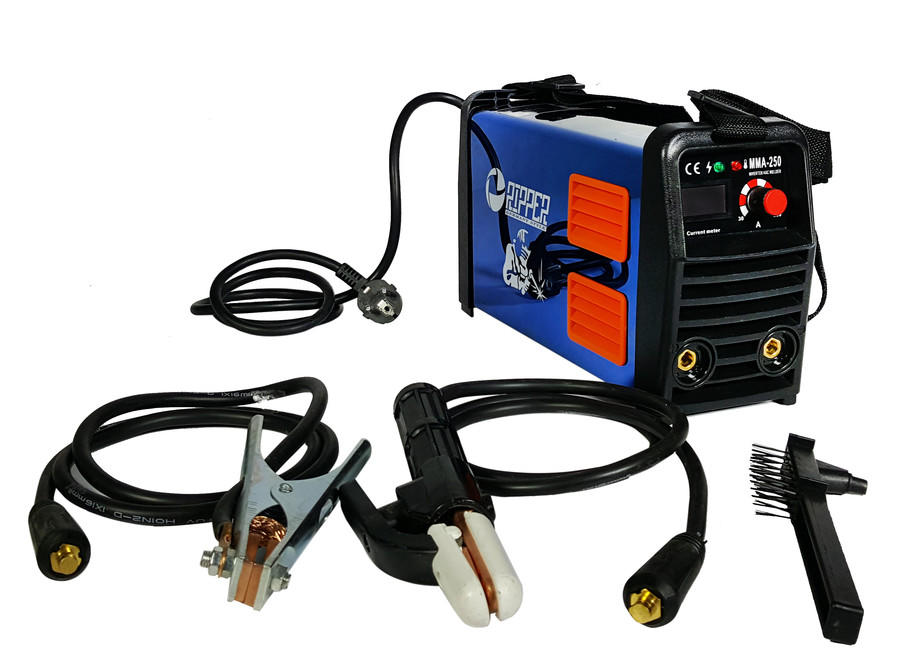 ръчно електродъгово заваряване, при който се използват електроди с покритие. Източникът за заваряване може да бъде AC - променливо напрежение (шаблонни заваръчни апарати) или DC - постоянен ток (инвертори). Почти всички обвити електроди се свързват към положителния полюс на източника. Заземената клема се свързва към отрицателния полюс на източника.
МИГ-МАГ (инертен газ - активен метален газ) е метод на заваряване, при който материалът за заваряване се подава непрекъснато към мястото на заваряване чрез подаващо устройство, материалът за заваряване се разтопява чрез електрическа дъга, а ваната за топене е защитена от атмосферно окисление чрез инертен газ, който се подава към мястото на заваряване. В противен случай също метод за заваряване в защитна атмосфера.
FLUX е нов, съвременен метод на заваряване, подобен на метода MIG-MAG, при който защитата с инертен газ е заменена от материал, изпарен при топенето на заваръчната тел и предпазващ стопилката от атмосферно окисление. Тази заваръчна тел (наричана още "тръбна") всъщност представлява навита лента, запълнена с рутилов или басов пълнител с примеси. При този метод FLUX отпада необходимостта от допълнително газово оборудване с всички предимства, които има МИГ-МАГ заваряването.
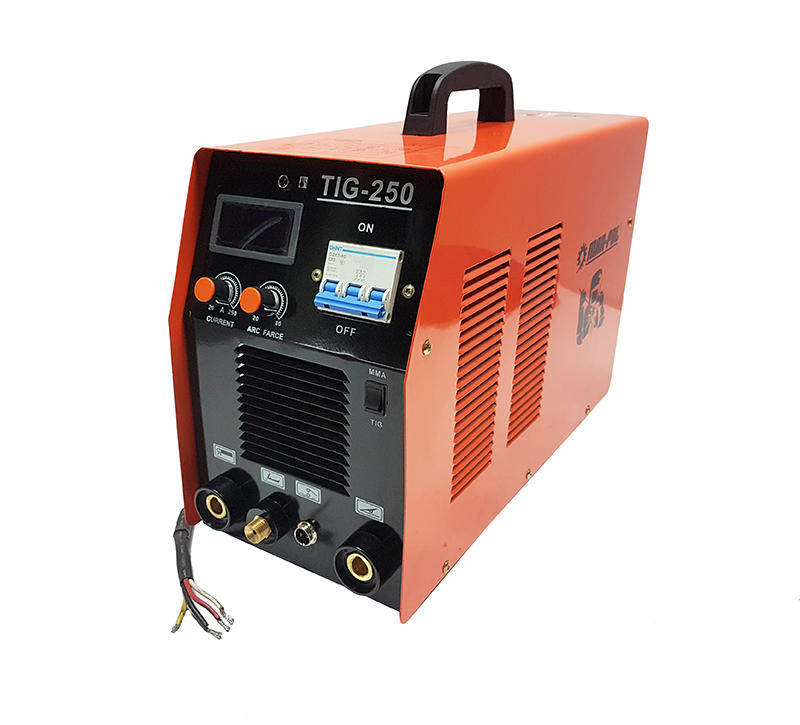 TIG (волфрамов инертен газ) - Методът е заваръчна процедура, при която се използва топлината, отделяна от запалена електрическа дъга, поддържана между неразтворим електрод (волфрам) и заваряваната част. Волфрамовият електрод се държи от заваръчен пистолет, подходящ за провеждане на необходимия заваръчен ток, който предпазва самия електрод и заваръчната вана от атмосферно окисление чрез поток от инертен газ (обикновено аргон Ar 99,5 %), изтичащ от керамична дюза. Може да се използва ръчно добавяне на заваръчен материал или заваряването да се извърши чрез разтопяване само на ръбовете на заваръчните елементи.
- TIG DC ( DC е постояннотоковото изходно напрежение на заваръчния апарат) е вид заваряване, подходящо за чисто заваряване на всички видове въглеродни стомани с ниско и високо съдържание на легирани материали и стомани, съдържащи мед, никел и титан и техните сплави.
- TIG AC (AC - променливо изходно напрежение) е вид заваряване на метали като алуминий, бронз, месинг, сплави, които образуват защитен изолационен оксид при заваряване върху стопилката. Чрез промяна на полярността на заваръчния ток е възможно да се "разбие" повърхностният оксиден слой чрез механизъм, наречен "йонно опесъчаване". Напрежението върху волфрамовия електрод е последователно положително (EP) и отрицателно (EN). Това се случва по контролиран начин около 20 до 200 пъти в секунда. По време на периода на EP оксидът се отстранява от повърхността, което позволява образуването на вана. По време на периода EN се осъществява максимален пренос на топлина към заваряваната част, което позволява тя да бъде заварена.
Заваръчен инвертор MMA е устройство, което 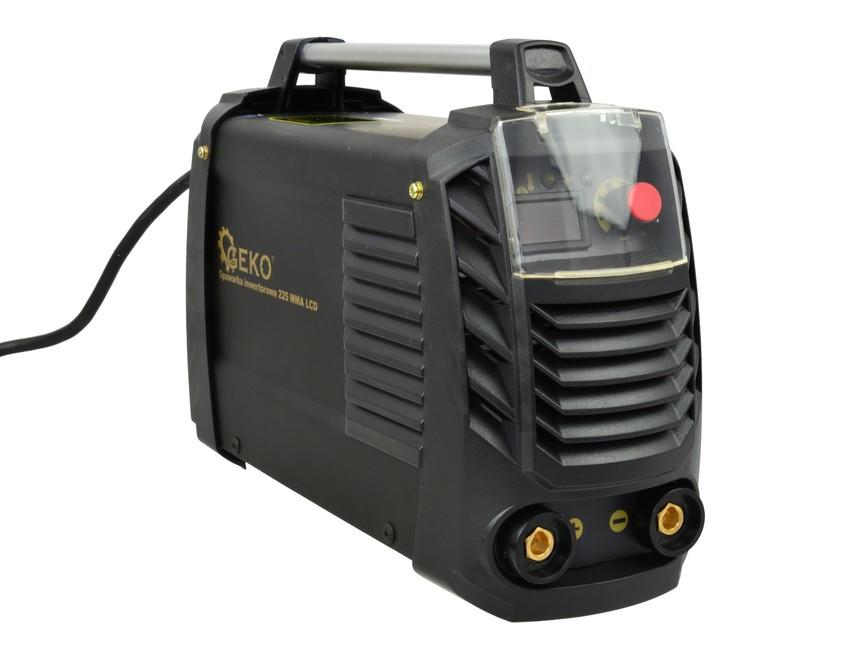 изправя нормалното мрежово напрежение, след което това изправено напрежение се преобразува във високочестотно променливо напрежение чрез електронна схема. Това високочестотно напрежение се трансформира и изправя в постоянно напрежение, използваемо за заваряване, наречено постоянно напрежение. Предимството на тези инвертори е малкото им тегло, възможността за електронно регулиране на формата на вълната на изходното напрежение и по този начин адаптирането му към различни методи на заваряване. Възможно е също така тези машини да се оборудват с допълнителни функции, които повишават комфорта и качеството на работа. Други характеристики на инверторите:
- Силата на дъгата (MMA) на изхода на инвертора е измерването на заваръчния ток. Ако например заварчикът не държи електрода на постоянно разстояние от заваръчния шев, веригата Arc Force добавя и отнема ток в зависимост от параметрите на дъгата, като по този начин се получава равномерен заваръчен шев.
- Верига против залепване (MMA), която при запалване на дъгата разпознава, че електродът може да "залепне", и незабавно ограничава заваръчния ток, като предотвратява залепването на електрода.
- Верига за горещ старт (MMA), която при запалване на дъгата регулира изходните параметри на инвертора, за да позволи лесно запалване на дъгата.